Dla inżyniera określającego połączenia wzajemne, kierownika ds. zakupów zaopatrującego się w koszyki łożyskowe lub projektanta produktu optymalizującego rozpraszanie ciepła, części tłoczone miedzią często stanowią zbieżność wydajności i możliwości produkcyjnych, jaką może dorównać niewiele innych typów komponentów. Wyzwanie nie polega na tym, czy miedź może być tłoczona, ale na tym, jak wybrać odpowiedni stop, określić tolerancje, które równoważą koszty i funkcjonalność, oraz zadać dostawcom właściwe pytania przed wycięciem pierwszego narzędzia.
Jakie są części tłoczone miedzią?
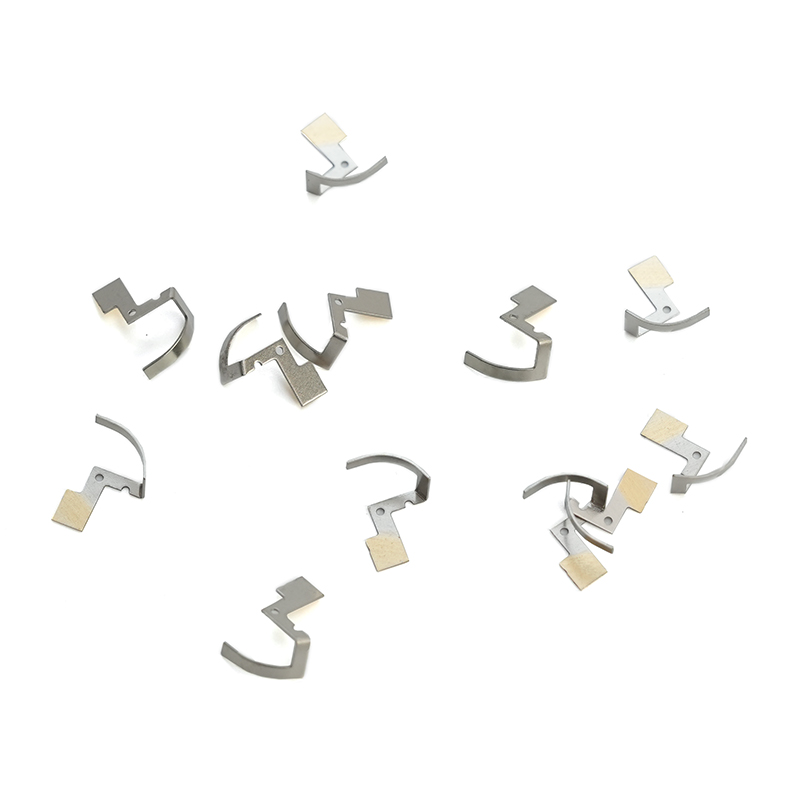
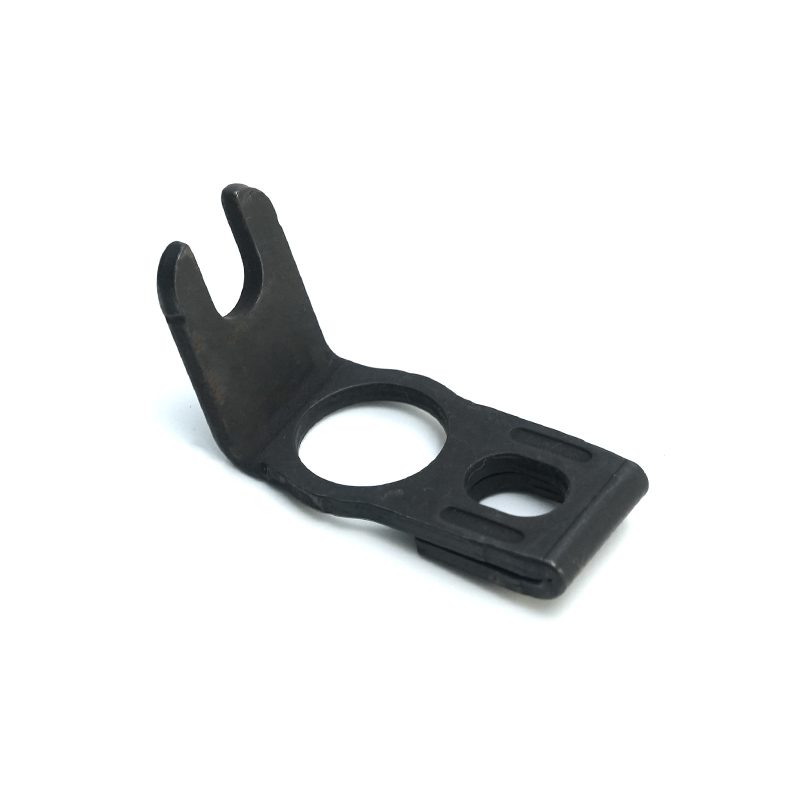
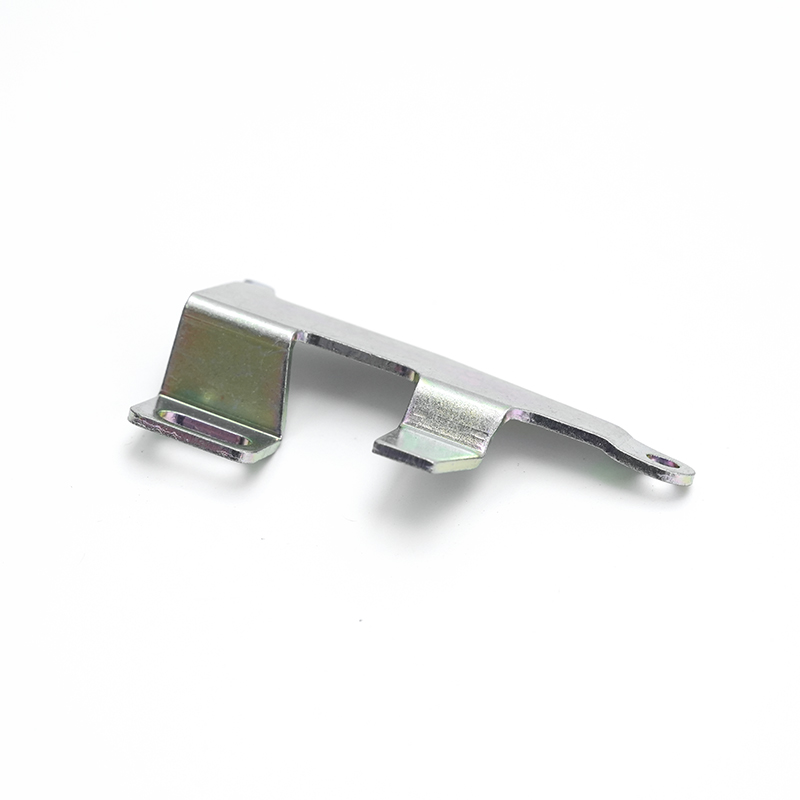
Części tłoczone z miedzi to precyzyjne elementy metalowe wytwarzane przez przepuszczanie taśmy miedzianej lub stopu miedzi przez matrycę progresywną lub złożoną pod dużym naciskiem. Pasek jest wykrawany, przebijany, zginany, ciągniony i formowany w sekwencji stacji, często z prędkością przekraczającą 200 uderzeń na minutę. Rezultatem jest część o siatkowym kształcie, która spełnia rygorystyczne wymagania wymiarowe przy minimalnej obróbce wtórnej – co ma kluczowe znaczenie w zastosowaniach elektrycznych, motoryzacyjnych i przemysłowych na dużą skalę.
Przegląd procesu
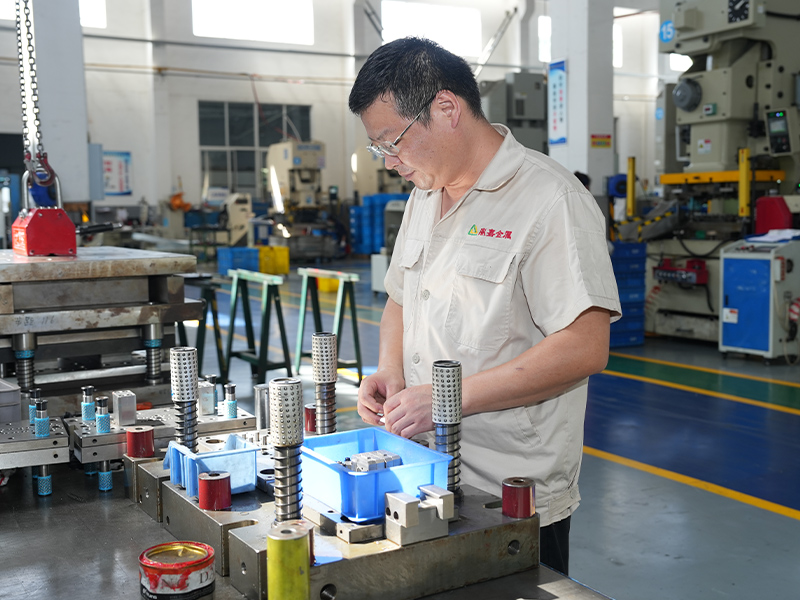
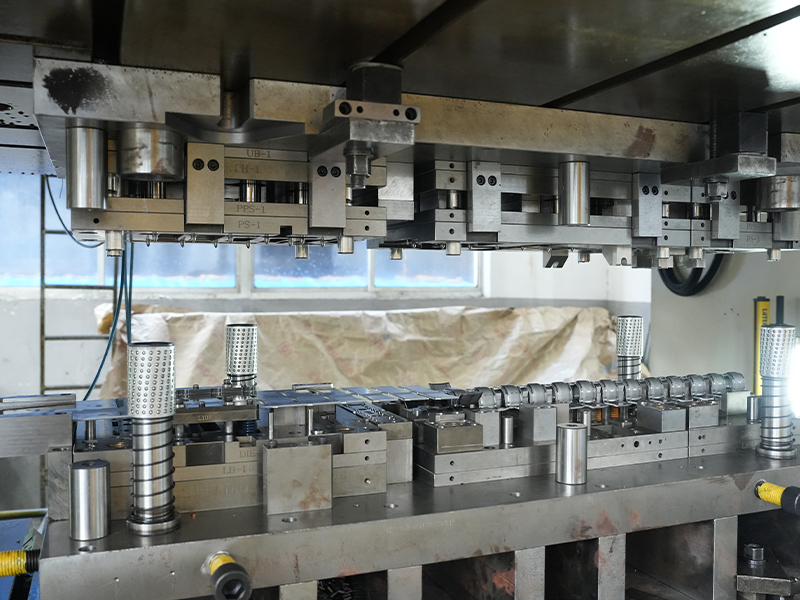
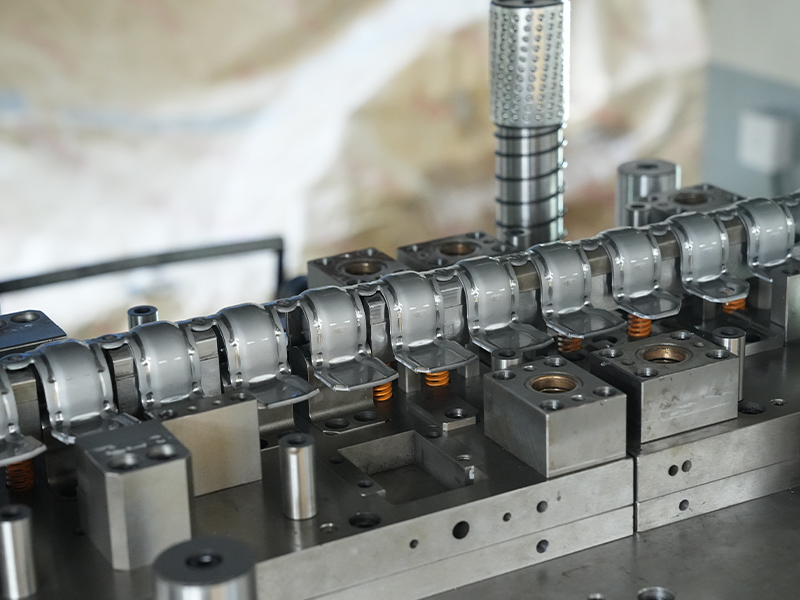
Sekwencja produkcyjna rozpoczyna się od taśmy miedzianej, zwykle o grubości od 0,05 mm do 3,0 mm, podawanej z cewki do prasy. Progresywna matryca wykonuje wiele operacji za jednym pociągnięciem. Ciągły charakter procesu umożliwia stałą powtarzalność poszczególnych części i obsługuje roczne wolumeny od 100 000 do dziesiątek milionów sztuk. Kluczowe etapy obejmują pilotowanie w celu precyzyjnego wyrównania, zaślepienie profilu zewnętrznego, utworzenie elementów, takich jak promienie lub wytłoczenia, oraz oddzielenie gotowej części od nośnika. Zaawansowane oprzyrządowanie integruje wbudowane w matrycę systemy wykrywania i wizyjne w celu wychwytywania odchyleń w czasie rzeczywistym.
Dlaczego warto wybrać miedź?
Przewodność elektryczna miedzi (do 100% IACS dla czystych gatunków) sprawia, że jest to materiał z wyboru na elementy przewodzące prąd. Jego przewodność cieplna, około 20 razy większa niż w przypadku stali nierdzewnej, odprowadza ciepło z wrażliwych połączeń w modułach mocy i zespołach LED. Ponadto miedź zapewnia naturalną odporność na korozję bez konieczności stosowania powłok ochronnych w wielu środowiskach wewnętrznych, a jej wysoka ciągliwość pozwala na formowanie w złożone kształty, które mogłyby pękać w materiałach mniej plastycznych. W porównaniu z aluminium, części tłoczone z miedzi eliminują ryzyko korozji galwanicznej w połączeniu z przewodnikami miedzianymi i redukują ryzyko awarii zakończeń w całym cyklu życia produktu.
Wybór odpowiedniego stopu miedzi
Wybór stopu jest najważniejszą decyzją w procesie specyfikacji. Czynniki elektryczne, mechaniczne, termiczne i ekonomiczne należy porównać z zamierzonym środowiskiem operacyjnym. Trzy najczęściej tłoczone rodziny miedzi — czysta miedź, mosiądz i brąz fosforowy — charakteryzują się odrębnym profilem kompromisu.
Czysta miedź, mosiądz, brąz fosforowy
| Stop | Przewodność (%IACS) | Typowy UTS (MPa) | Ciągliwość | Podstawowa zaleta |
|---|---|---|---|---|
| C11000 (miedź ETP) | 100 | 220–310 | Znakomicie | Najwyższa przewodność elektryczna/cieplna |
| C26000 (wkład mosiężny) | 28 | 310–580 | Dobrze | Skrawalność i równowaga kosztów |
| C51000 (brąz fosforowy) | 15 | 470–690 | Umiarkowane | Odporność na zmęczenie i właściwości sprężyste |
Czysta miedź (C11000) nie ma sobie równych w przypadku szyn zbiorczych, styków dystrybucji mocy i radiatorów, gdzie wymagany jest minimalny spadek napięcia lub maksymalny transfer ciepła. Jednak jego niska granica plastyczności ogranicza jego zastosowanie w stykach sprężynowych. Mosiądz (C26000) zapewnia korzystną równowagę wytrzymałości, odporności na korozję i niższych kosztów surowca, dzięki czemu idealnie nadaje się do złączy, zacisków i dekoracyjnej armatury przemysłowej. Brąz fosforowy (C51000) zapewnia najlepszą kombinację właściwości sprężyny i trwałości zmęczeniowej, na której co roku opierają się miliardy elektrycznych sprężyn stykowych i palców ekranujących EMI. Zdolność tego stopu do utrzymywania siły styku przez tysiące cykli łączeniowych sprawia, że jest on niezbędny w złączach i gniazdach przekaźników.
Czynniki wyboru materiału
Poza przewodnością i wytrzymałością matryca wyboru powinna uwzględniać odkształcalność (ograniczenia stosunku R/t), odporność na relaksację naprężeń w podwyższonej temperaturze oraz zgodność z późniejszymi procesami galwanizacji lub spawania. W przypadku żeber radiatora procesora dominuje dyfuzyjność cieplna i łatwość lutowania; w przypadku koszyka łożyskowego priorytetem jest wytrzymałość zmęczeniowa pod obciążeniem cyklicznym i kompatybilność z olejem. Rozpoczęcie od dominującego rodzaju awarii w danym zastosowaniu — przegrzania elektrycznego, pęknięcia mechanicznego lub korozji — szybko zawęża zakres stopów i zapobiega zawyżaniu specyfikacji, co zwiększa koszty materiałów.
Względy projektowe i produkcyjne
Nawet optymalny wybór stopu nie zapewni wydajności i jakości, jeśli geometria części ignoruje podstawy deformacji blachy. Wczesna współpraca między inżynierem projektującym a dostawcą tłoczników może skrócić czas realizacji oprzyrządowania i uniknąć kosztownych awarii w terenie.
Promień zgięcia i sprężynowanie
Minimalny wewnętrzny promień zgięcia wynoszący jedną grubość materiału jest bezpiecznym punktem wyjścia dla większości stopów miedzi, ale węższe promienie są możliwe w przypadku materiałów wyżarzonych z korzystnym kierunkiem włókien. Sprężynowanie – powrót sprężystości, który powoduje otwarcie kąta zgięcia po wycofaniu stempla – musi być kompensowany w geometrii narzędzia. Stopy miedzi zazwyczaj wykazują mniejszą sprężystość niż stal nierdzewna, jednak brąz fosforowy może wymagać kąta wygięcia od 2° do 6°, w zależności od stanu. Przewidywanie sprężynowania za pomocą symulacji elementów skończonych ogranicza liczbę powtórzeń prób i zapewnia stabilność wymiarową całej partii cewki.
Tolerancje i kontrola precyzji
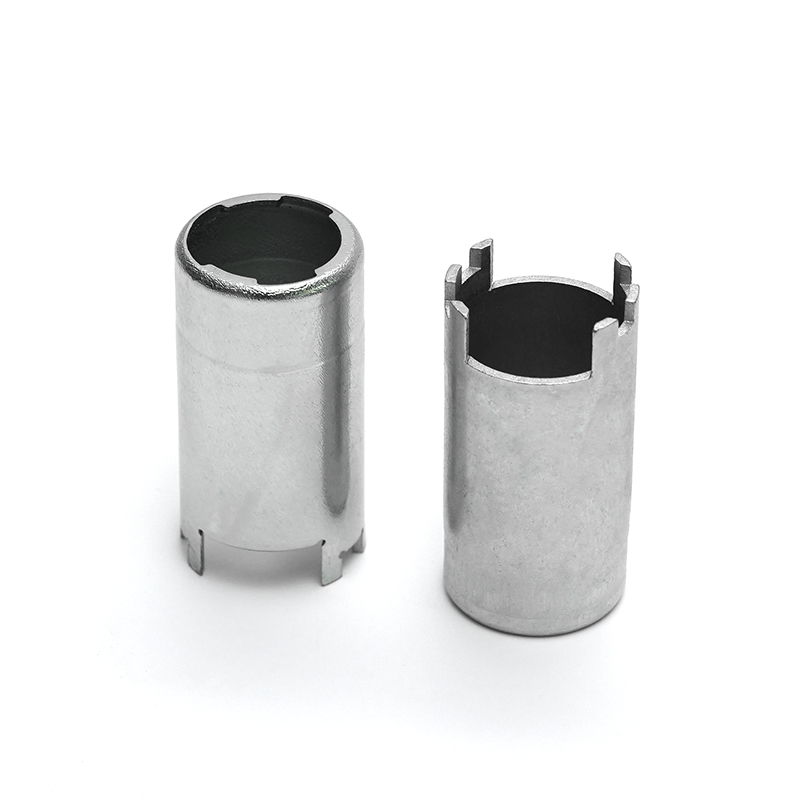
Tłoczenie progresywne może rutynowo utrzymywać tolerancję wymiarową ± 0,05 mm w przypadku kluczowych cech, przy czym węższe granice można osiągnąć dzięki stacjom wybijania lub golenia w matrycy. Rozmiar otworów, odległość podziałową i wymagania dotyczące płaskości należy porównać z normami branżowymi, takimi jak ISO 2768. Na przykład w przypadku cienkościennych miedzianych koszyków łożyskowych utrzymanie stałej grubości ścianek i koncentryczności w granicach 10 µm determinuje równowagę dynamiczną koszyka i poziom hałasu w zastosowaniach z silnikami precyzyjnymi. Dostawca posiadający własny projekt oprzyrządowania i możliwości szlifowania CNC jest lepiej przygotowany do utrzymywania mikrotolerancji w przypadku milionów trafień.
Wykańczanie powierzchni i obróbka końcowa
Wiele wytłoczek miedzianych stosuje się w stanie uformowanym, opierając się na naturalnej odporności na korozję. Gdy wymagana jest dodatkowa ochrona lub możliwość lutowania, nakłada się galwaniczne wykończenia cyną, srebrem lub niklem przy użyciu procesów powlekania selektywnego lub całkowitego. W przypadku elementów mosiężnych przeznaczonych do pracy w widocznych lub trudnych warunkach powszechnie stosuje się obróbkę pasywacyjną i powłoki zapobiegające matowieniu. Dostawca tłoczenia powinien sprawdzić przyczepność powłoki poprzez badanie szoku termicznego i zmierzyć grubość powłoki w mikrosekcjach.
Typowe zastosowania części tłoczonych z miedzi
Wszechstronność tłoczonych elementów miedzianych znajduje odzwierciedlenie w ich obecności w różnych gałęziach przemysłu, od połączeń scalonych w skali nanometrowej po rozdzielnice przemysłowe o dużej wytrzymałości. Poniższe przykłady przedstawiają zastosowania o dużej wartości, w których właściwości miedzi bezpośrednio wpływają na wydajność produktu.
Komponenty elektryczne i elektroniczne
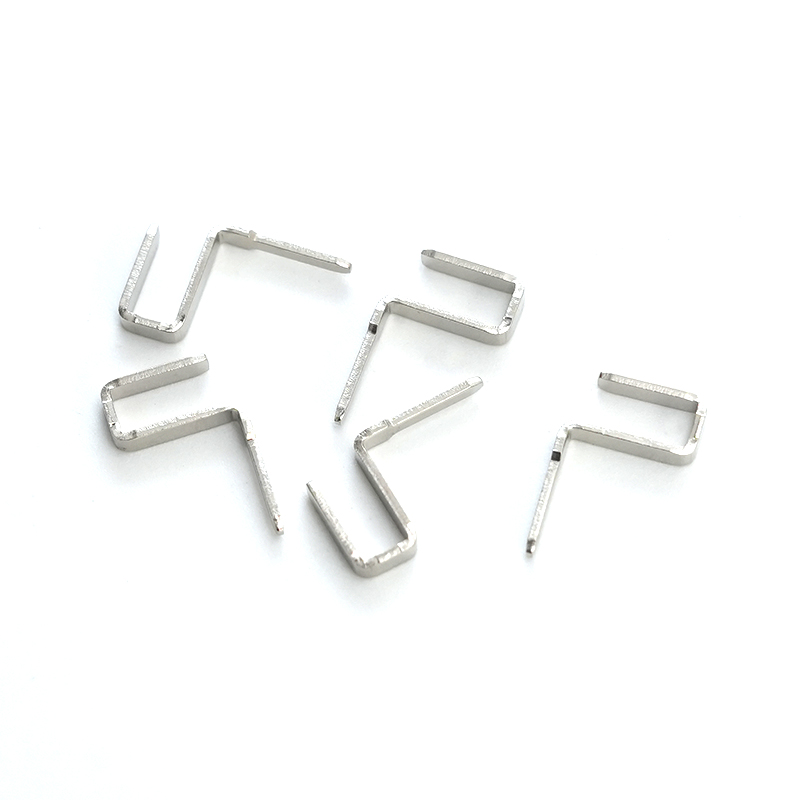
Ponad 60% zużycia miedzi w postaci stemplowanej trafia do dystrybucji energii elektrycznej i połączeń elektronicznych. Listwy zaciskowe, zaciski bezpiecznikowe, taśmy uziemiające i osłony EMI/RFI są produkowane w miliardach rocznie. Styki tłoczone w brązie fosforowym stanowią podstawę złączy modułowych i czytników kart inteligentnych, w których stała siła wkładania i długoterminowa niezawodność nie podlegają negocjacjom.
Łożyska samochodowe i przemysłowe
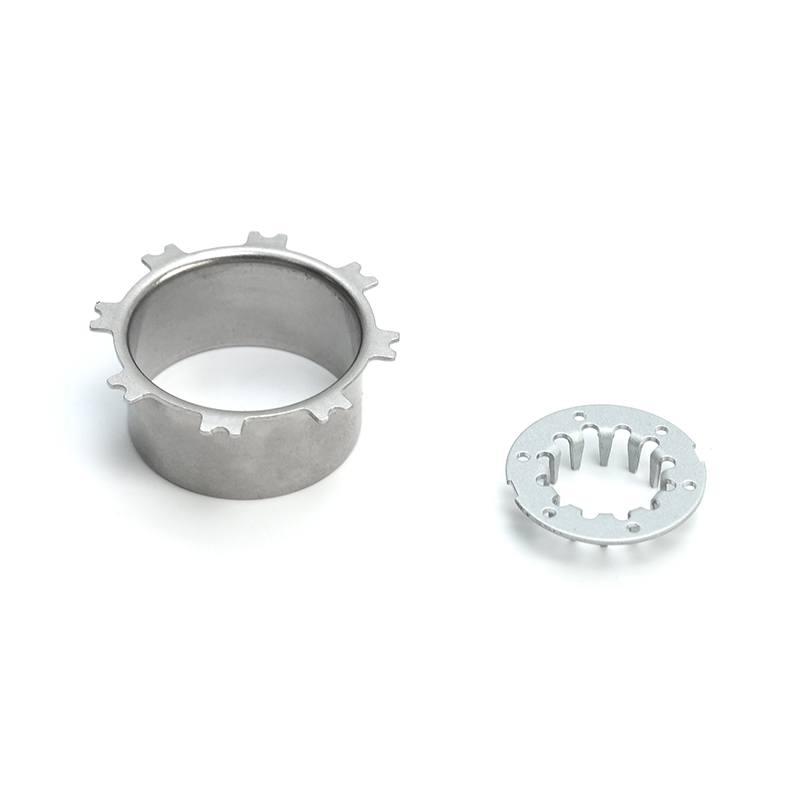
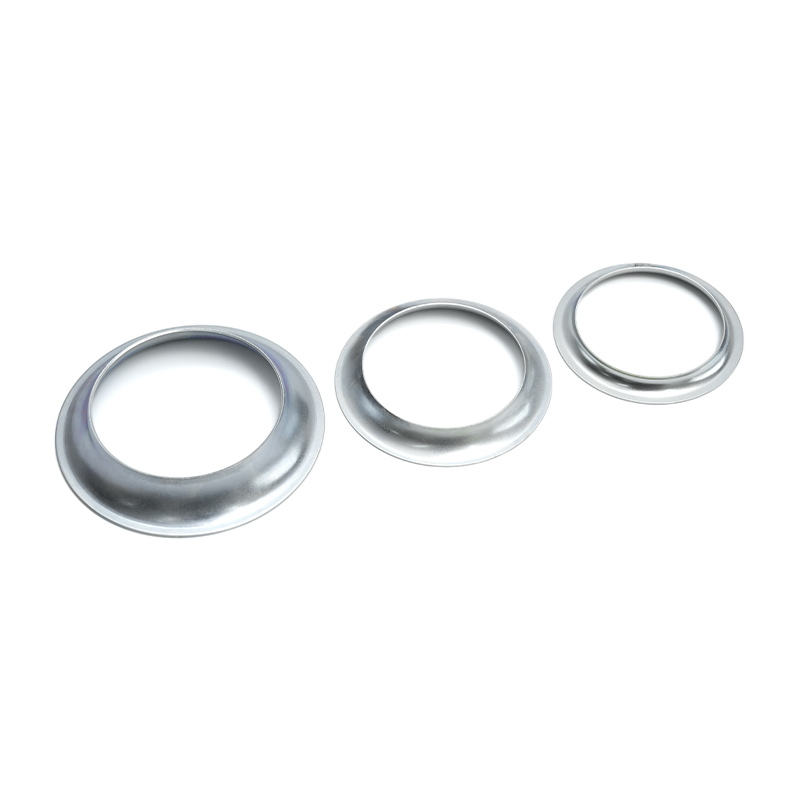
Wytłoczki ze stopów miedzi odgrywają kluczową, ale często niedostrzeganą rolę w urządzeniach obrotowych. Cienkościenne miedziane koszyki łożyskowe utrzymują elementy toczne w łożyskach silników elektrycznych o dużej prędkości, łącząc lekkość z doskonałą kompatybilnością ze środkami smarnymi. Mosiężne osłony przeciwpyłowe łożysk i ustalacze uszczelek chronią przed zanieczyszczeniem, zachowując jednocześnie precyzyjne położenie osiowe. Elementy te muszą wytrzymywać siły odśrodkowe, cykle termiczne od -40°C do 150°C i miliony cykli obrotowych bez deformacji.
Rozwiązania w zakresie zarządzania ciepłem
Od żeberek radiatora procesora po półprzewodnikowe płyty bazowe mocy, tłoczone części miedziane zapewniają ścieżkę termiczną niezbędną do utrzymania temperatury złączy w bezpiecznych granicach roboczych. Układy żeberek z wyżłobioną lub tłoczoną miedzią zapewniają dużą powierzchnię i niski spadek ciśnienia po stronie powietrza, co ma kluczowe znaczenie w chłodzeniu serwerów. Możliwość stemplowania skomplikowanych geometrii żeber, a następnie lutowania lub lutowania twardego na rurkach cieplnych pokazuje zakres uzupełniających procesów, które może koordynować kompetentny dostawca tłoczenia.
Pozyskiwanie części do tłoczenia miedzi: lista kontrolna kupującego
Dobrze przygotowany pakiet zapytań ofertowych przyspiesza dokładność wyceny i ujawnia wiedzę techniczną dostawcy przed dokonaniem inwestycji w narzędzia. W poniższych sekcjach opisano, jakie informacje należy skompilować i jak ocenić kompetencje produkcyjne.
Co przygotować przed złożeniem zapytania o wycenę
- Szczegółowy rysunek 2D i model 3D CAD: Uwzględnij wszystkie krytyczne wymiary, tolerancje i odniesienia do punktów odniesienia.
- Specyfikacja materiału: Gatunek stopu, stan (np. H02, H04) i wszelkie certyfikaty preferowanych dostawców.
- Roczny wolumen i częstotliwość dostaw: Określ ilościowo, czy dana część jest przedmiotem stałej produkcji, czy też gwałtownym popytem wynikającym z projektu.
- Wymagania dotyczące wykończenia powierzchni: Określ, czy dopuszczalna jest miedź goła lub czy obowiązują limity pozostałości po galwanizacji, pasywacji lub czyszczeniu.
- Środowisko aplikacji: Zakres temperatur pracy, narażenie na działanie środków chemicznych i materiały współpracujących części ujawniają ukryte zagrożenia, które wpływają na wybór materiału i poszycia.
Weryfikacja jakości i certyfikaty
Kompetentny dostawca tłoczenia miedzi wykaże statystyczną kontrolę procesu za pomocą wskaźników zdolności procesu (Cpk ≥ 1,33 dla charakterystyk krytycznych) i będzie utrzymywał system zarządzania jakością posiadający certyfikat ISO 9001. W przypadku komponentów bezpieczeństwa klasy samochodowej certyfikat IATF 16949 zapewnia dodatkową warstwę zapobiegania defektom i identyfikowalności. Certyfikaty materiałów przychodzących powinny wykazywać zgodność z normą ASTM B152 lub równoważną, a identyfikowalność partii aż do fabryki jest standardowym oczekiwaniem. Raporty z inspekcji pierwszego artykułu zawierające pełny układ wymiarowy, pomiary przewodności i mikrograficzny przekrój poprzeczny wytłoczonych krawędzi stanowią obiektywny dowód dojrzałości procesu.
Ocena możliwości dostawcy
Oprócz ceny za sztukę, oceń zakres własnego projektu i produkcji narzędzi, zakres tonażu prasy (zwykle od 25 do 400 ton w przypadku tłoczenia miedzi) oraz operacje dodatkowe, takie jak gwintowanie, nitowanie lub automatyczna kontrola optyczna. Dostawca, który projektuje własne matryce progresywne i utrzymuje bazę danych historii narzędzi, może szybciej reagować na zmiany w projekcie i proaktywnie planować konserwację narzędzi. Poszukaj udokumentowanego doświadczenia w produkcji cienkościennych miedzianych koszyków łożyskowych, skomplikowanych żeberek radiatora lub ciągłych pasków stykowych z brązu fosforowego — te zastosowania wymagają głębokiej wiedzy materiałowej i kontroli procesu, której brakuje w zwykłych tłoczniach.
Precyzyjne tłoczenie miedzi znajduje się na styku inżynierii materiałowej, inżynierii narzędzi i ekonomii produkcji masowej. Zakotwiczając specyfikację w dominującym wymaganiu funkcjonalnym i wcześnie zadając dostawcom szczegółowe pytania dotyczące procesu, zespoły inżynieryjne i zaopatrzeniowe mogą zabezpieczyć komponenty spełniające docelowe parametry wydajności bez ukrytych dodatkowych kosztów. Najlepsze wyniki w zakresie tłoczenia miedzi zapewniają partnerstwa projektowo-produkcyjne, w których od etapu koncepcji wykorzystuje się wiedzę dostawcy w zakresie materiałów i narzędzi.