简体中文
AKTUALNOŚCI
Dom / Aktualności / Wiadomości branżowe / Progresywny projekt matrycy: proces, układ pasków, tolerancje i koszty oprzyrządowania

Inżynier przesyła wydruk części wspornika ze stali nierdzewnej, który będzie umieszczony w pobliżu turbosprężarki w platformie nowego pojazdu. Przewidywana ilość wynosi 400 000 sztuk rocznie, a jeden otwór montażowy musi posiadać tolerancję /-0,05 mm. W ciągu kilku dni dostawca narzędzi przesyła układ pasków pokazujący, w jaki sposób zwoje zostaną przebite, przycięte, uformowane i przycięte do gotowego zamka z prędkością około 250 uderzeń na minutę. Ta odpowiedź polega na tym, że progresywna konstrukcja matrycy albo zarabia na utrzymanie, albo zaczyna stwarzać problemy.
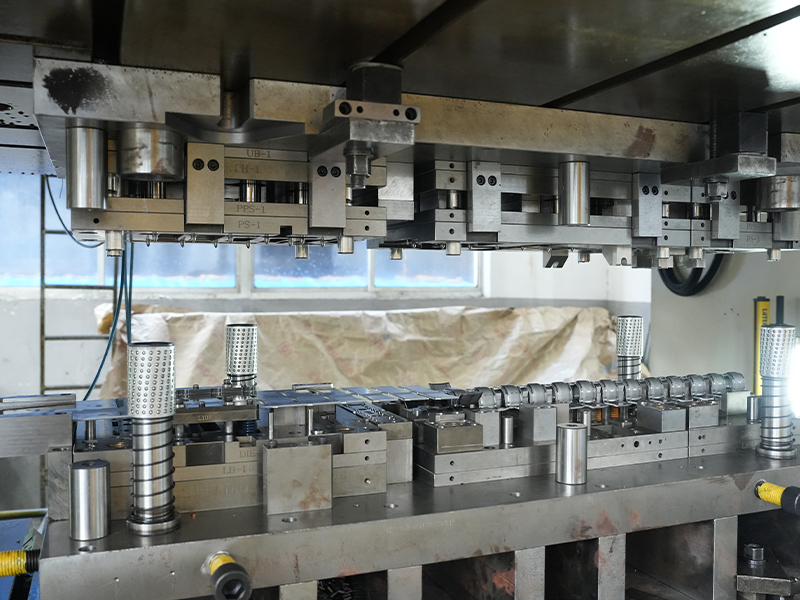
Progresywna konstrukcja matrycy polega na rozmieszczeniu wielu operacji tłoczenia na jednym zestawie matryc, tak aby każdy skok prasy dostarczał kompletną część. Zasługuje na szczególną uwagę, ponieważ układ matrycy determinuje jakość każdej części wyprodukowanej przez cały okres użytkowania narzędzia, koszt samego narzędzia i czas realizacji między zamówieniem a produkcją.
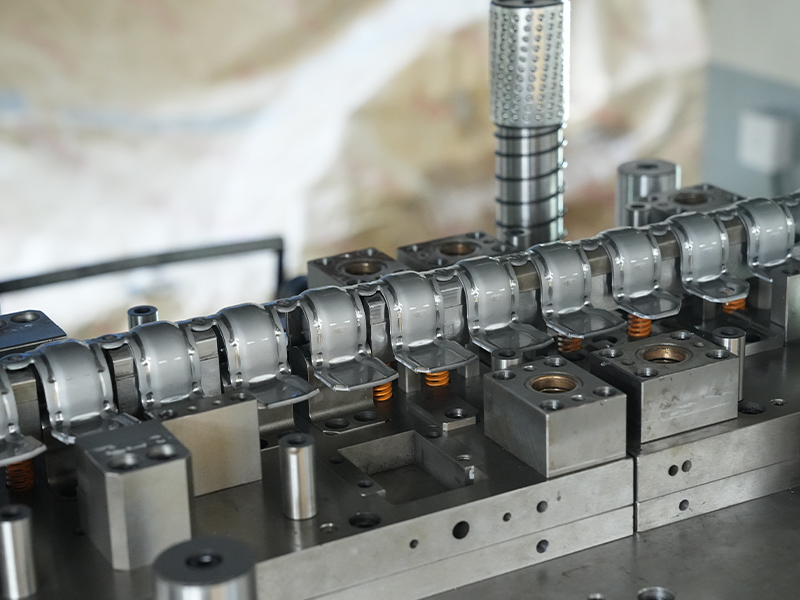
Matryca progresywna działa na ciągłym pasku metalu. Pasek przesuwa się o stałą odległość, zwaną podziałką lub długością podawania, przy każdym suwie prasy. Na każdym stanowisku wykonywana jest jedna operacja: przebicie otworu prowadzącego, przycięcie konturu, wygięcie kołnierza, narysowanie miseczki lub wytłoczenie elementu. Na stacji końcowej gotowa część jest oddzielana od taśmy nośnej, która przeprowadziła ją przez matrycę.
Główne elementy progresywnego projektu matrycy to:
Kolejność i konstrukcja nośnika nie są szczegółami. Stanowią one kręgosłup całego procesu, ponieważ każda następna stacja zależy od tego, czy materiał dotrze na właściwe miejsce i we właściwym kształcie.
Progresywny projekt matrycy opiera się na powtarzalnym przepływie pracy. Pominięcie dowolnego kroku zwykle pojawia się później jako problem w prasie.
Najważniejszym krokiem jest układ pasków. Złego układu z niestabilnym nośnikiem lub słabym pilotowaniem nie da się naprawić lepszą obróbką; zawodzi w prasie, czasami dopiero po wykonaniu tysięcy części. Z tego powodu doświadczeni projektanci matryc spędzają więcej czasu na układzie paska niż na jakimkolwiek innym etapie.
Zachowanie materiału jest punktem wyjścia każdego progresywnego projektu matrycy. Twardsze gatunki, takie jak stal nierdzewna 304, 316 i 410, twardnieją podczas formowania, dlatego matryca musi pozostawiać wystarczający luz, a czasami zawierać stopnie odprężające. Aluminium i jego stopy łatwo się tworzą, ale mają tendencję do zacierania się na powierzchniach narzędzi, dlatego istotne jest smarowanie, polerowana stal narzędziowa i kontrolowane luzy. Stopy miedzi zapewniają doskonałą przewodność i ciągliwość, ale wymagają ostrych narzędzi, aby zapobiec zadziorom w obszarach styku elektrycznego. Stal ocynkowana lub ocynkowana może utracić powłokę na ściętych krawędziach, dlatego projektant musi kontrolować luz i geometrię krawędzi, aby chronić warstwę.
| Materiał | Typowe części matryc progresywnych | Rozważania projektowe |
|---|---|---|
| Stal nierdzewna (304, 316, 410) | Wsporniki, uszczelki, osłony termiczne | Praca hartuje; wymaga dużych prześwitów i czasami obróbki po tłoczeniu |
| Aluminium i stopy aluminium | Radiatory, wtyczki stosu ładującego | Lekki i formowalny; obserwuj zatarcie, sprężynowanie i wykończenie powierzchni |
| Miedź i mosiądz | Złącza, piny, pokrywy łożysk | Doskonała odkształcalność; ostre narzędzia wymagane do kontroli zadziorów |
| Cynk i stal ocynkowana | Obudowy silników, amortyzatory | Powłoka może się łuszczyć; mały prześwit zapewnia ochronę krawędzi |
An kołnierz ze stali samochodowej to dobry przykład części, która wygląda na prostą, ale w dużym stopniu zależy od postępu. Geometria kołnierza, wzór otworów i wymagania dotyczące płaskości zwykle zmuszają projektanta do łączenia stanowisk przebijania, przycinania i formowania, a matryca musi utrzymywać stabilność wymiarową w długich seriach produkcyjnych.
 Dostawcy niestandardowych kołnierzy stalowych samochodowych, firma Changzhou Dingjia Metal Technology Co., Ltd. jest chińskim dostawcą niestandardowych kołnierzy stalowych do samochodów i firmą produkującą kołnierze stalowe do samochodów, naszą... Zobacz produkt →
Odstęp między stacjami określa długość podawania, a co za tym idzie, liczbę części wytwarzanych na skok. Krótsza podziałka zwiększa wydajność, ale może pozostawić zbyt mało miejsca na narzędzia do głębokiego formowania. Pasek nośny musi być wystarczająco mocny, aby przenieść część przez każdą stację, a jednocześnie wystarczająco wąski, aby zapewnić wysokie wykorzystanie materiału. Pilotowanie jest bezpieczne tylko wtedy, gdy otwory pilotowe przetrwają aż do stacji końcowej, dlatego w układzie nie można ich zbyt wcześnie wycinać. Te kompromisy są powodem, dla którego sprawdzenie układu pasków ma znaczenie przed rozpoczęciem oprzyrządowania.
Nowoczesna konstrukcja matrycy progresywnej rutynowo utrzymuje pozycje otworów do /-0,05 mm i płaskość w granicach 0,1 mm w przypadku małych i średnich części, ale osiągalne wartości zależą od grubości materiału, szerokości paska, rozmiaru części i liczby stanowisk. W zastosowaniach silników wysokotemperaturowych a uszczelka turbosprężarki ze stali nierdzewnej wymaga dokładnej płaskości i krawędzi bez zadziorów, ponieważ jakakolwiek niedoskonałość może zagrozić uszczelce. Projektant matryc, który rozumie funkcję każdej cechy, wie, które tolerancje są krytyczne, a które drugorzędne, a wiedza ta bezpośrednio wpływa na koszt oprzyrządowania.
 Dostawcy niestandardowych uszczelek Turbo ze stali nierdzewnej, firma Changzhou Dingjia Metal Technology Co., Ltd. jest chińskim dostawcą niestandardowych uszczelek Turbo ze stali nierdzewnej i... Zobacz produkt →
Progresywna matryca rzadko jest najtańszym sposobem na zbudowanie prototypu i nie jest właściwym rozwiązaniem dla każdej części. Samo narzędzie może kosztować kilka tysięcy dolarów w przypadku prostej konstrukcji składającej się z dwóch stanowisk lub znacznie ponad sześć cyfr w przypadku złożonej matrycy z wieloma operacjami formowania. Ekonomia zwykle faworyzuje matrycę progresywną, gdy roczny wolumen jest na tyle duży, że niski koszt w przeliczeniu na część rekompensuje inwestycję w oprzyrządowanie.
Zgodnie z harmonogramem projektowanie i budowa typowej matrycy progresywnej do małych wytłoczek zajmuje od czterech do dziesięciu tygodni. Złożona geometria, twarde materiały i wąskie tolerancje wydłużają to okno, ponieważ próby i pobieranie próbek trwają dłużej. Zaplanuj co najmniej jedną rundę zatwierdzeń próbek i potwierdź, kto ponosi koszty zmian spowodowanych aktualizacjami projektu po stronie klienta.
Główne czynniki kosztowe w progresywnym projekcie matrycy obejmują:
Nawet doświadczone zespoły zauważają, że te same problemy powtarzają się w projektowaniu matryc progresywnych. Wczesne rozpoznanie tych problemów zmniejsza ryzyko dla kupującego.
Większość tych problemów ma jedną podstawową przyczynę: matryca jest projektowana przed pełnym zrozumieniem materiału i procesu. Dostawca posiadający doświadczenie w produkcji różnych materiałów może zgłosić te problemy podczas wyceny, a nie podczas próby.
Właściwy partner to coś więcej niż tylko prasa i matryca. Poszukaj dostawcy, który projektuje i buduje własne matryce progresywne, posiada prasę do prowadzenia produkcji we własnym zakresie i może wykazać się doświadczeniem zarówno z metalami żelaznymi, jak i nieżelaznymi. System zarządzania jakością daje pewność, że oprzyrządowanie, pobieranie próbek i etapy produkcji są udokumentowane. Co najważniejsze, dostawca powinien być skłonny omówić układ taśmy, strategię tolerancji i wybór materiału, zanim oferta zostanie zatwierdzona.
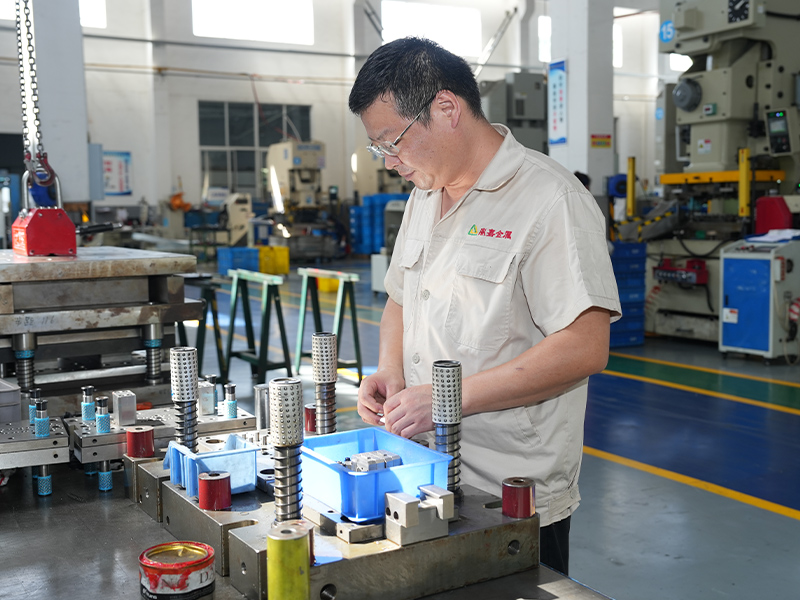
W Changzhou Dingjia Metal Technology ten sam zespół inżynierów, który projektuje matrycę progresywną, wspiera również montaż matryc i linię do tłoczenia. Nasza zdolność tłoczenia sięga 500 ton, a nasz asortyment produkcyjny obejmuje części ze stali nierdzewnej, żelaza, stali samochodowej, aluminium, miedzi i cynku. Taka struktura oznacza, że wiedza o materiałach i informacje zwrotne dotyczące produkcji trafiają bezpośrednio do każdej oceny projektu. W przypadku nowych projektów stosów do ładowania energii zastosowaliśmy również podejście progresywne do komponentów takich jak płyta grzewcza wentylatora z tłoczonego aluminium , gdzie liczy się wydajność cieplna, płaskość i jakość powierzchni.
 Niestandardowa tłoczona aluminiowa płyta grzewcza wentylatora Nowi dostawcy wtyczek do ładowania energii, Changzhou Dingjia Metal Technology Co., Ltd. jest w Chinach niestandardową tłoczoną aluminiową płytą grzejną wentylatora. Nowi dostawcy wtyczek do ładowania energii i ... Zobacz produkt →
Aby przygotować się do następnej części, przejrzyj naszą praktyczny przewodnik po precyzyjnym tłoczeniu części aby zobaczyć, jak materiał, narzędzia i czynniki produkcyjne oddziałują na siebie. Jeśli masz już wydruk lub model 3D, możesz to zrobić skontaktuj się z zespołem w celu omówienia układu listew i planu oprzyrządowania przed podjęciem decyzji o pełnej inwestycji.
Progresywne projektowanie matryc nagradza inżynierów i kupujących, którzy patrzą poza ofertę. Układ taśmy, kolejność stacji, wybór stali narzędziowej i wiedza o materiałach stojących za matrycą decydują o tym, czy dana część dotrze na czas, zachowa swoją tolerancję i będzie przystępna cenowo pod względem objętości. Poproś o obejrzenie układu, zakwestionuj założenia i wybierz partnera, którego inżynierowie ds. matryc porozmawiają z Tobą przed cięciem stali.
Twój adres e -mail nie zostanie opublikowany. Wymagane pola są oznaczone *
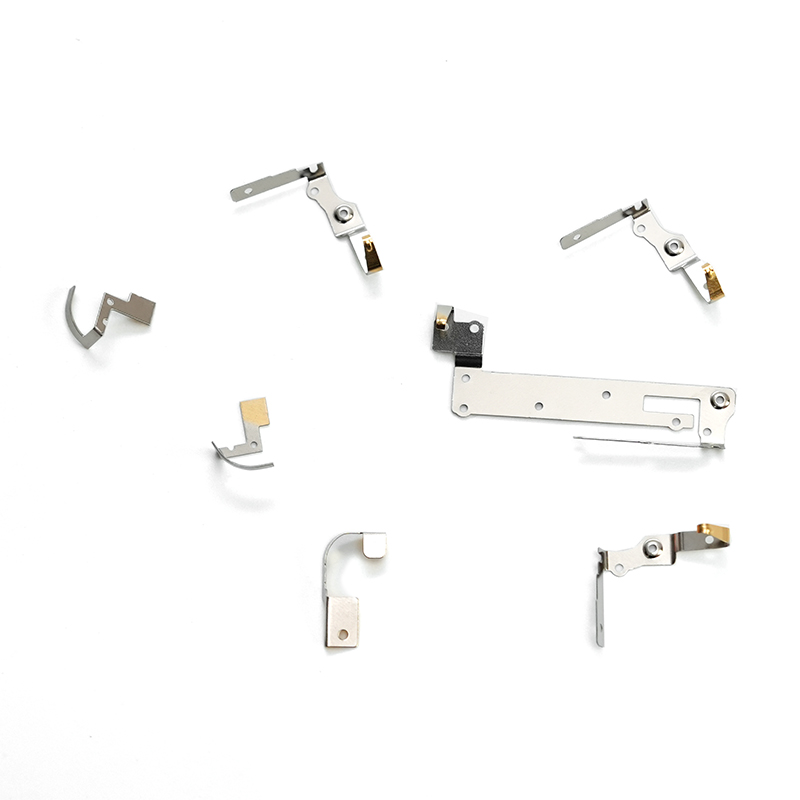
Stłoczona elektroniczna wtyczka ze stali nierdzewnej to komponent z inżynierii precyzyjnej wytwarzany przy użyciu zaawansowanych technik stemplowania. Wykonana z wysokiej jakości stali nierdzewnej,...
Zobacz szczegóły
Nasza uszczelka samochodu ze stali nierdzewnej o wysokiej temperaturze jest zaprojektowana w celu wydajności w zastosowaniach motoryzacyjnych, które wymagają trwałości w warunkach ciepła i ciśnieni...
Zobacz szczegóły
Tarcza ciepła ze stali nierdzewnej jest precyzyjnym komponentem motoryzacyjnym zaprojektowanym w celu ochrony krytycznych systemów przed nadmiernym ciepłem. Ta tarcza ciepła, wyprodukowana za pomoc...
Zobacz szczegóły
Połączki Starlock Starlock Stal ze stali nierdzewnej to specjalistyczne komponenty zatrzymujące zaprojektowane w celu bezpiecznego utrzymywania części na miejscu w zespołach zaworów wodnych. Te ele...
Zobacz szczegóły
Nasze czarne krzak żelaza to trwałe, wysokiej jakości komponenty zaprojektowane do różnych zastosowań przemysłowych, oferujące wyjątkową siłę, odporność na zużycie i długoterminowe wydajność. Tulej...
Zobacz szczegóły
Obudowa uszczelniającego kondensatora żelaza jest precyzyjnym wytłoczonym metalowym komponentem zaprojektowanym w celu wydobycia i ochrony kondensatorów, zapewniając ich długoterminową wydajność i ...
Zobacz szczegóły
Zespół rdzenia zaworu żelaznego jest wytwarzany przy użyciu technologii tłoczenia i wykonany z wysokiej jakości materiału żelaza, dokładnie stemplowanego. Ten komponent jest szeroko stosowany w róż...
Zobacz szczegóły
Nasz wspornik montowania żelaza jest solidnym, wszechstronnym i bardzo wytrzymałym rozwiązaniem wsparcia zaprojektowanym dla szerokiej gamy zastosowań przemysłowych i komercyjnych. Zbudowany z żela...
Zobacz szczegóły
65-metrowa płyta regulowana przez żelaza jest precyzyjnym metalowym komponentem wytwarzanym ze stali o wysokiej zawartości węglowej (65 mn), materiału znanym z twardości, wytrzymałości na rozciągan...
Zobacz szczegóły
Wspornik zaręczynowy żelaza jest solidnym, precyzyjnym elementem inżynierii zaprojektowanym w celu zapewnienia bezpiecznego i wydajnego zaangażowania biegów w różnych systemach mechanicznych. Skons...
Zobacz szczegóły
Mosiężne czapki pyłu są niezbędnymi składnikami zaprojektowanymi w celu ochrony łożysk i innych części mechanicznych przed brudem, pyłem, wilgocią i zanieczyszczeniami, które mogą powodować przedwc...
Zobacz szczegóły
Nasza ocynkowana obudowa silnikowa oferuje solidną ochronę i długowieczność dla szerokiej gamy silników elektrycznych używanych w różnych branżach. Wykonana z wysokiej jakości stali ocynkowanej, ob...
Zobacz szczegółyDane kontaktowe
Address: Nr 6 Qiasheng North Road, Caoqiao Industrial Park, Xueyan Town, Wujin District, Changzhou City, prowincja Jiangsu
TEL: 86-15050692548
Jeśli jesteś zainteresowany naszymi produktami, skonsultuj się z nami
 Producenci tłoczników metalowych żelaznych i nieżelaznych